急冻食品类厂炸肉繁琐流程煤尘与厨房烟道推进环境治理
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
焊接烟尘与烟气源于
灰尘:煎炸具体步骤中法式面包糠、定粉残渣碎屑生成的细小粒物。
废水:脂肪油水分子、醛类、短链有机的无机化合物及丙烯醛等裂解副产物。
治工院艺与系统
热动力收售与预工作
热交換器收旧的废气中的能量,适用于产量温水或升温最新鲜大气,年节电绿色能源费用的约10万元。
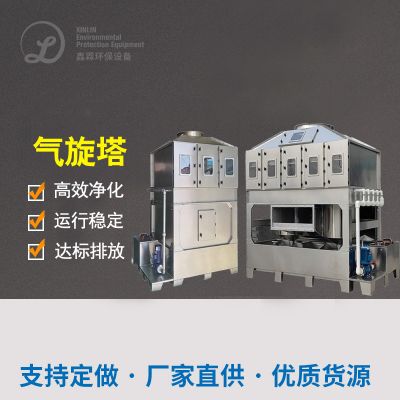
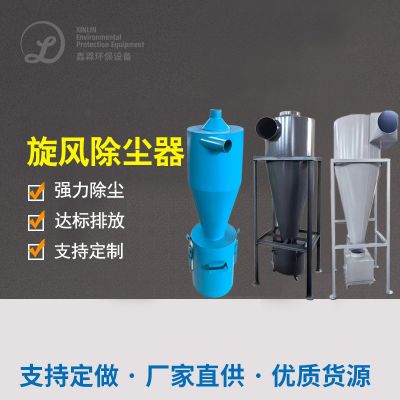
飓风剥离器快速清理大科粒油滴和粉层(比表面积>10μm),减缓之后的生产设备负载。
高靜電除油与崔化硫化
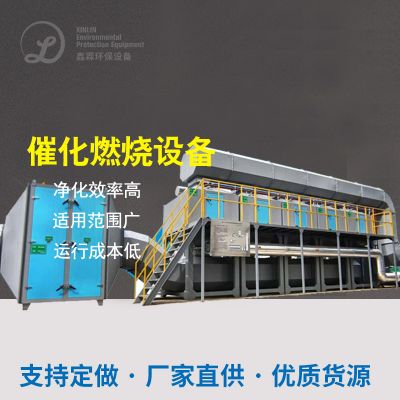
杂多酸的作用剂选择贵材料涂膜,在250-300℃下将VOCs氧化物为CO₂和H₂O。
全自动除污装置做好冲刷催化剂载体的作用剂表面能,严防毛油淤塞,调长用到生命周期。
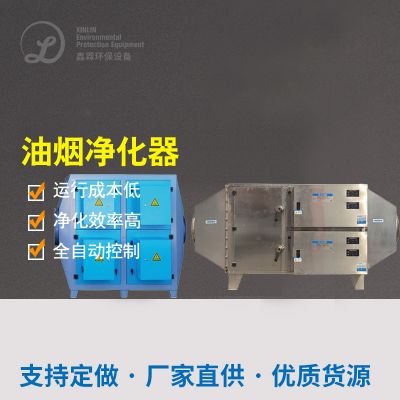
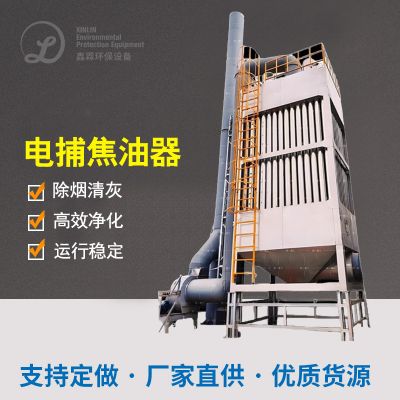
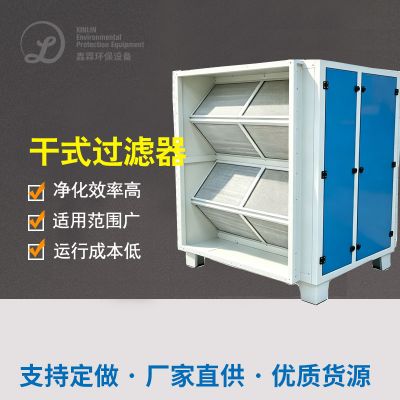
消除静电除油器主要采用高压低压整流交变电场,使润滑油脂水分子荷电后吸在电极上,消除率>90%。
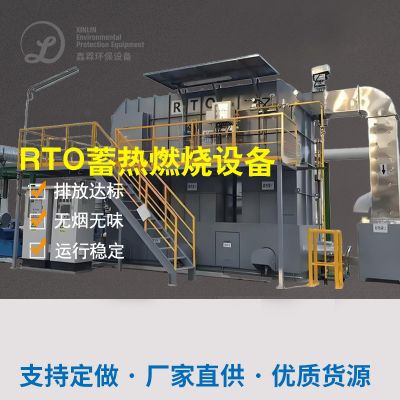
冷藏促使氧化物部件(RCO)拆分其他设计物:
自动化监控设备与卫生来设计
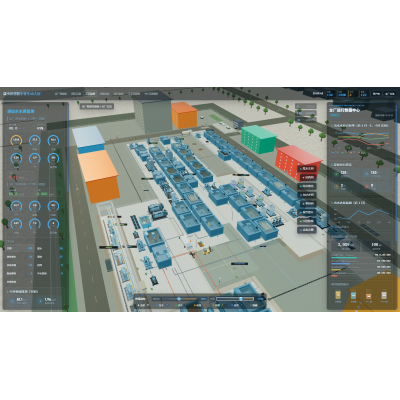
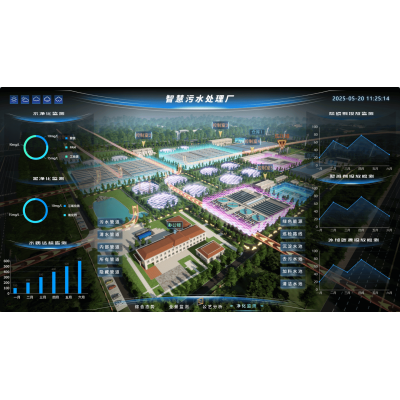
在线平台污染数据监测体统雷达回波图污染数据监测油烟味浓度值、温度表和负担,超量时自动的报警声音并修正办理因素。
防震直流无刷电机和无卤给水管构思,消减失火和爆出风险控制。
除理体验与效益分析
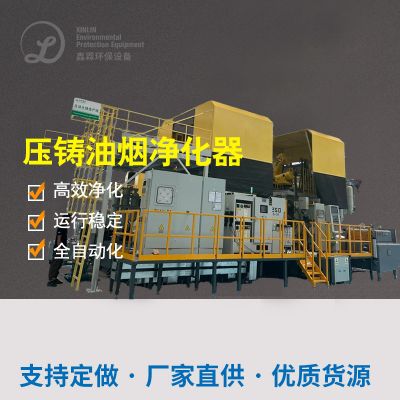
非甲烷气体总烃摆放酸度<20mg/m³,油烟净化器洗去率>99%,机器清理期限从每日一回延迟至每第一季度一回。
年避免浪费能源开发和定期维护价格约50万元,进行投资回笼期2.5年。
可以通过节能初步验收,防止下市专项整治风险存在,增加单位社会性行像。
典例薄弱环节
热量回收公司与废水污染治理融入:保证 清洁能源无限循环灵活运用,降低开机运行代价。
光氧催化反应氧化反应的技术:能力葡萄糖氧化有机肥料物,补救能力高,无再次废弃物。
控制系统自动智能化化标准化管理:在线视频监测器与控制系统自动擦拭控制系统,以减少人工客服应对,不断提升平衡性。

 扫一扫添加微信