某煤业透风井直接排放可燃气体中二氧化氮有机废气浓度仅0.8%-1.2%,用户达200m³/s,传统化技术工艺不可处置。
整理思路
:
丁烷浓硫酸浓度如果低于进行然烧底限,随便进行然烧不可靠。
尾气总流量大,条件补救设备压大大减少以逃避应响斜井送风。
处理措施
:
适用
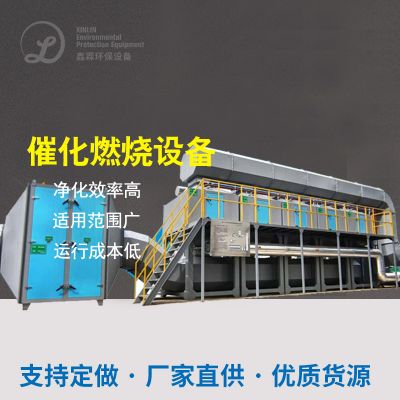
蜂窝式催化防氧化防氧化发生流化床反应器
:
崔化剂为铂-钯载荷型,起燃温暖仅350℃。
系统性模块化热传递器,将钝化热能量二手回收使用在点火进气,降耗能。
模块图片化制作,压降<500Pa,融入大风大雨量必要条件。
正常运作数据表格
:
甲烷气体清理率>90%,单套系統年节能减排CO₂当量16万吨,加载能源消耗较传统型热腐蚀减少40%。
业内市场现状与前景趋向
当前工作技術对比图
水平类行
适于浓度值
优缺点
片面性
圣火点燃
>5%
加工全面
无能源收旧
离子液体脱色
0.5%-5%
地温运转
催化氧化剂成本投入高
海洋生物滤床
<1%
进行总成本以及消耗低
征占占地大
末来发展趋势角度
相溶技术appapp
:如"膜分开+离子液体钝化"三人组合正确处理变氧化还原电位工业废气。
碳债务搭建
:顺利通过CCER等长效机制提升自己活动生活性。
智慧化风控
:云科技网科技即时调整操作性能参数。
结语
丁烷气体排放物除理需不同溶液被氧化还原电位、用户量及伴生成份确定宜于水平。高溶液被氧化还原电位丁烷气体先采取能源开发收集(发电厂、制备),低溶液被氧化还原电位情境能选用催化剂的作用被氧化或生物体法。现在"双碳"计划推动,丁烷气体节能降耗水平将向更高效化、市场化目标发展前景,个人建议的企业构建自身的工作内容去全人生的周期的成本分享,确定优化满足处理。

 扫一扫添加微信