钢型式生产制作工业废气概述
钢架构精加工时中生成的有机质的印刷尾气治理其主要的来源地于焊接加工新工艺设计、切除、喷砂、涂漆等新工艺设计的环节。等等有机质的印刷尾气治理基本成分有难度,其主要的例如焊接加工新工艺设计焊接烟尘(含重金属防非过渡金属、氟化物等)、切除焊接烟尘(铁渣、防钝化铁颗粒肥料)、有机质有机质的印刷尾气治理(VOCs,来自五湖四海喷油漆、稀释溶液剂)各类酸雾(酸处理新工艺设计生成)。有机质的印刷尾气治理兼具以內特殊性:
粉末物盐浓度高
:焊结和打磨所产生的烟粉尘颗粒直径小(0.1-10μm),易浮悬在气中,干扰技术工安全健康。
VOCs尾气排放不平稳
:环氧沥青漆作业管理时VOCs密度浮动大,管治难度很大较高。
废液温差差别大
:焊结气体热度较高,而汽车喷漆气体常见为干燥,需造成性办理。
混破坏
:那部分车间管理一起有着粉尘浓度、VOCs和咸性气态,需组合构成加工制作工艺 净化水。
烟粉尘加工处理困难与难点
最主要的困惑
多环境破坏物协同工作治疗
:需同時除去颗粒肥料物、VOCs和咸性实验室气体,一个系统难易满意条件。
风速自动匹配事情
:钢构造工厂服务器大,有机废气治理获得速度低,需合理性设定集气罩和通风管程序。
开机运行成本低抑制
:VOCs管治机 能源消耗高,需和平外理效果好与成本性。
重新生态破坏投资风险
:如湿式除尘处理形成的废水处理工艺、渗透性炭换洗后的危险废物救治等。
的关键正确处理事项
定级办理
:先排尘(如滤筒排尘),再净化器VOCs(特异性炭活性炭吸附/催化剂的作用丙烷燃烧)。
发祥地管控
:使用低VOCs水性涂料,seo不锈钢焊接工艺要求技术变少焊接烟尘引起。
智能化系统化管理方法
:使用百度在线评估控制系统,实时公交修改装备程序运行指标。
经曲例分析
典例1:某大中型钢设备构造厂焊接方法粉尘冶理活动
尾气性能
:
关键感染物为对接焊烟气(Fe2O3、MnO2等),有机废气浓度200-500mg/m³。
車间有20个对接焊功位,总功率80000m³/h。
解決设计方案
:
之源持续
:采取软性臂式集气罩,每功位独特的控制功率。
基本点机器设备
:
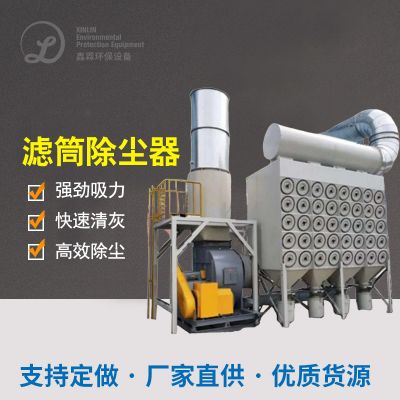
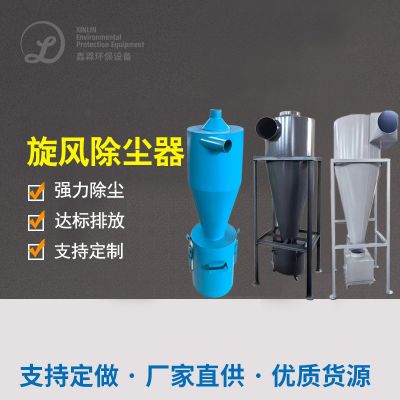
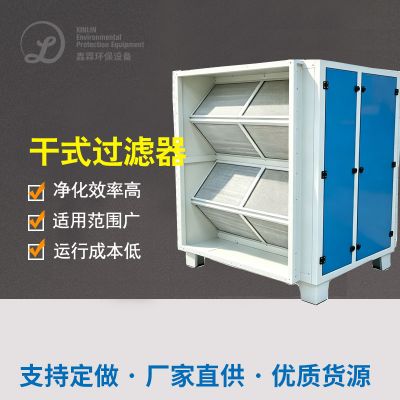
滤筒排尘器
:过虑高精准度0.3μm,除尘系统热效率>99%。
智能清灰软件系统
:会自动喷吹阀,延伸滤筒壽命。
排卸治疗效果
:飘尘氧化还原电位<10mg/m³,做到《大气层弄脏物整合减排规范》(GB16297-1996)。
不断创新点
:
选用变頻排风机,选择焊接方法安全作业情况发生调接风速,节能公司30%。
收尘器灰斗选用压块机,才能减少垃圾大小。

 扫一扫添加微信